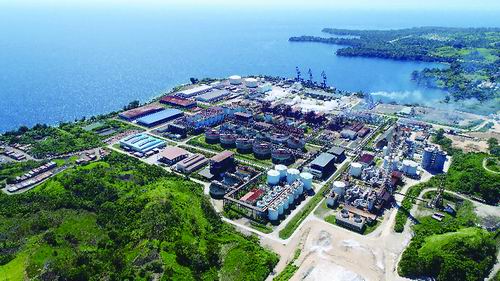
印尼北马鲁古省奥比岛的红土镍矿硫酸浸出工程。科研团队供图
■本报记者 甘晓
印度尼西亚北马鲁古省奥比岛(OBI)的热带雨林边缘,一片褐黄色的大型矿堆延展开去。这里是全球规模最大的红土镍矿硫酸浸出工程所在地,年处理红土镍矿580万吨。
在这里,低品位的红土镍矿经过一系列复杂的化学过程,转化为高纯度的镍钴中间品,进而制成新能源汽车电池的关键材料。这项成果是中国科学院过程工程研究所(以下简称过程工程所)、中国恩菲工程有限公司(以下简称中国恩菲)等单位长期合作攻关的结果。
“项目围绕工业现场的实际问题组织科研。”过程工程所研究员李会泉表示,“中国科学院科研团队发挥基础研究优势,重点解决‘为什么’和‘依据是什么’,为工艺优化和装备设计提供科学支撑。”
这一项目的推进,离不开中国科学院与国务院国资委的深化合作。从2023年起,双方建立年度会商机制,推动中央企业与中国科学院所属科研机构开展体系化协同攻关。红土镍矿项目中,双方联手抓好成果转化应用,高效推进成果对接,加速成果落地,强化各方合作,实现了需求端、研发端、中试端、应用端的高效对接。
低品位镍矿之困
20世纪末,硫化镍矿等传统优质资源日渐枯竭,储量巨大的红土镍矿成为镍钴资源的下一个重要来源。然而,红土镍矿品位低、成分复杂,传统火法难以经济处理,各国尝试的新型湿法工艺接连受挫。
丰富的资源沦为“废土”,低品位红土镍矿的开发利用成了世界性难题。破解这道难题,要靠高压酸浸工艺。将矿石、硫酸和水送入高温高压反应釜,让镍、钴从矿石中溶出后进入溶液,再经后续工序分离提纯,最终得到电池和不锈钢所需的镍、钴产品。
科研人员介绍,这一过程的难点在于矿石成分复杂、反应条件苛刻、设备容易结垢,稍有不慎,金属回收率就会大幅下降。
作为原有色系统的大型设计院,中国恩菲从20世纪90年代起就自主开展高压酸浸技术研发。由于红土镍矿主要分布在赤道附近的热带地区,2017年,该企业在巴布亚新几内亚成功建成首座高压酸浸工厂,实现了中国在该技术领域的海外工程突破。
然而,面对低品位、成分复杂的红土镍矿,传统的工程放大方法遇到了瓶颈。在大规模工业化过程中,反应选择性、传质传热、流场均匀性、结垢腐蚀和装备可靠性等多个问题耦合,单纯依靠工程经验已难以取得突破。
高压酸浸过程需要在250摄氏度、接近10个大气压的极端条件下进行,设备内部的流动规律此前一直不清楚,结垢问题严重影响了装置的连续稳定运行。这意味着,高压酸浸要想真正从实验室走向工厂,不能只靠工程经验放大,还必须把反应釜里的流动、传热、反应和结垢过程真正搞清楚。
在李会泉看来,这些问题正是单纯工程设计难以回答的“为什么”。
把“黑箱”打开
工程上的瓶颈让人们回到科学问题上。为此,2021年前后,中国恩菲向李会泉团队提出了开展基础研究的需求,他们需要真正打开高压酸浸反应釜这个“黑箱”。
“企业看中的是中国科学院在基础理论研究方面的优势。”李会泉介绍,此前,双方基于长期的项目交流和技术合作,已经形成稳定的协作关系。因此,当红土镍矿清洁提取的重大需求出现时,合作水到渠成。
据了解,科研团队在湿法冶金、过程强化和复杂固废资源化等领域有着深厚的积累。在中国工程院院士张懿带领下,他们从20世纪90年代起以铬盐清洁生产为切入点展开攻关。
“随着研究的深入,我们逐步在高温高压浸出等非常规湿法冶金的工程化实践方面积累了经验。”李会泉说,“一路走来,我们从基础原理出发,揭示反应机理和放大规律,研究思路可以说是一脉相承。”
因此,当面对红土镍矿高压酸浸时,他们并不感到陌生。研究从基础问题入手。团队先弄清镍、钴、铁、铝在高压酸浸条件下的溶出、转化和再成相规律,回答酸耗高、易结垢、大量杂质进入溶液等问题,再通过温度、酸度和反应场调控,形成强化浸出思路,为后续的工程转化铺平了道路。
破解“两张皮” 关键在闭环
基础研究的成果不能只停留在论文里,还应在实际工程中得到应用。2022年,李会泉团队与中国恩菲共同推动了国家重点研发计划项目的立项与申报。李会泉担任项目负责人,中国恩菲作为项目承担单位,联合国内优势团队共同承担。
在该重点研发计划项目支持下,过程工程所团队承担了基础机理和过程强化方面的工作。中国恩菲则在此基础上完成超大型高压反应器的具体设计、工程开发和现场实施。双方分工明确、互为支撑,从机制上破解了科技创新与产业发展“两张皮”的问题。
李会泉认为,破解科技创新和产业发展“两张皮”的关键在于形成一个真正的闭环。“企业现场提出问题,科研团队研究机理,工程单位形成解决方案,产业企业进行工业验证,生产数据再反馈回来修正模型和工艺。”他强调,正是这种反复迭代,才让实验室里的认识最终转化为百万吨级的工程技术。
在现场扩试和工程参数验证阶段,科研团队深入生产现场开展试验,一边验证强化浸出效果,一边不断修正工艺窗口。随着研究对象升级为复杂的工程系统,多相流动、颗粒运动、搅拌、传热、腐蚀、结垢、结构强度等每一个环节都需要仔细推敲。
其间,过程工程所负责反应器数值模拟和结垢机理研究,中国恩菲在此基础上完成了超大型高压反应器的具体设计和工程开发,最终实现了1000立方米装备的国产化。该反应器可以适应250至260摄氏度的高温和高压、强腐蚀工况。
在OBI大规模工程实施阶段,完成工程设计、资金投入、土建安装、系统联调等一系列复杂工作后,场域强化浸出、超大型反应器以及后续的洗涤、除杂等技术才终于集成到580万吨/年的完整生产系统中。
经过长期稳定运行,这套全链条技术交出了一份扎实的成绩单。相关技术和装备使镍、钴回收率分别达到92.48%和92.37%,酸耗降低10.41%,生产成本降低14.14%。
在科研团队看来,实现真正的工业化,企业的作用不可替代。
国家资源安全的“新注脚”
这项成果最重要的意义之一是改变了人们对资源安全的理解。“资源安全不仅是有没有矿,更重要的是有没有能力把资源经济、高效、稳定地开发出来。”李会泉表示,低品位红土镍矿资源量很大,但如果缺乏自主的高效提取技术和大型核心装备,很难真正转化为稳定的战略金属供应能力。
更深层次的变化是在基础研究的支撑下,中国企业在海外资源开发中的角色正在发生改变。中国参与全球资源配置的方式正在从单纯依靠资本和资源采购,进一步转向依靠技术能力和工程能力,有望在资源开发效率、项目建设和产业链布局中拥有更大主动权。
这一转变已有实实在在的案例为证。如今,相关技术已推广至印度尼西亚、巴布亚新几内亚等“一带一路”共建国家十余个百万吨级重大项目,覆盖全球约80%的低品位红土镍矿产能。
中国科学院在“十五五”规划中明确提出,要聚焦重要领域、重点区域、重大项目,突出科技创新供给和产业需求牵引双向发力,着力破解科技创新与产业发展“两张皮”问题,加速科技成果向现实生产力转化。
科研团队相信,随着新能源、高端制造对镍、钴、钪等金属需求的持续增长,这套从基础研究到工程化的全链条方法有望在更多“一带一路”共建国家落地,为全球低品位红土镍矿的清洁高效利用提供更多中国方案。
《中国科学报》 (2026-11-06 第1版 要闻)